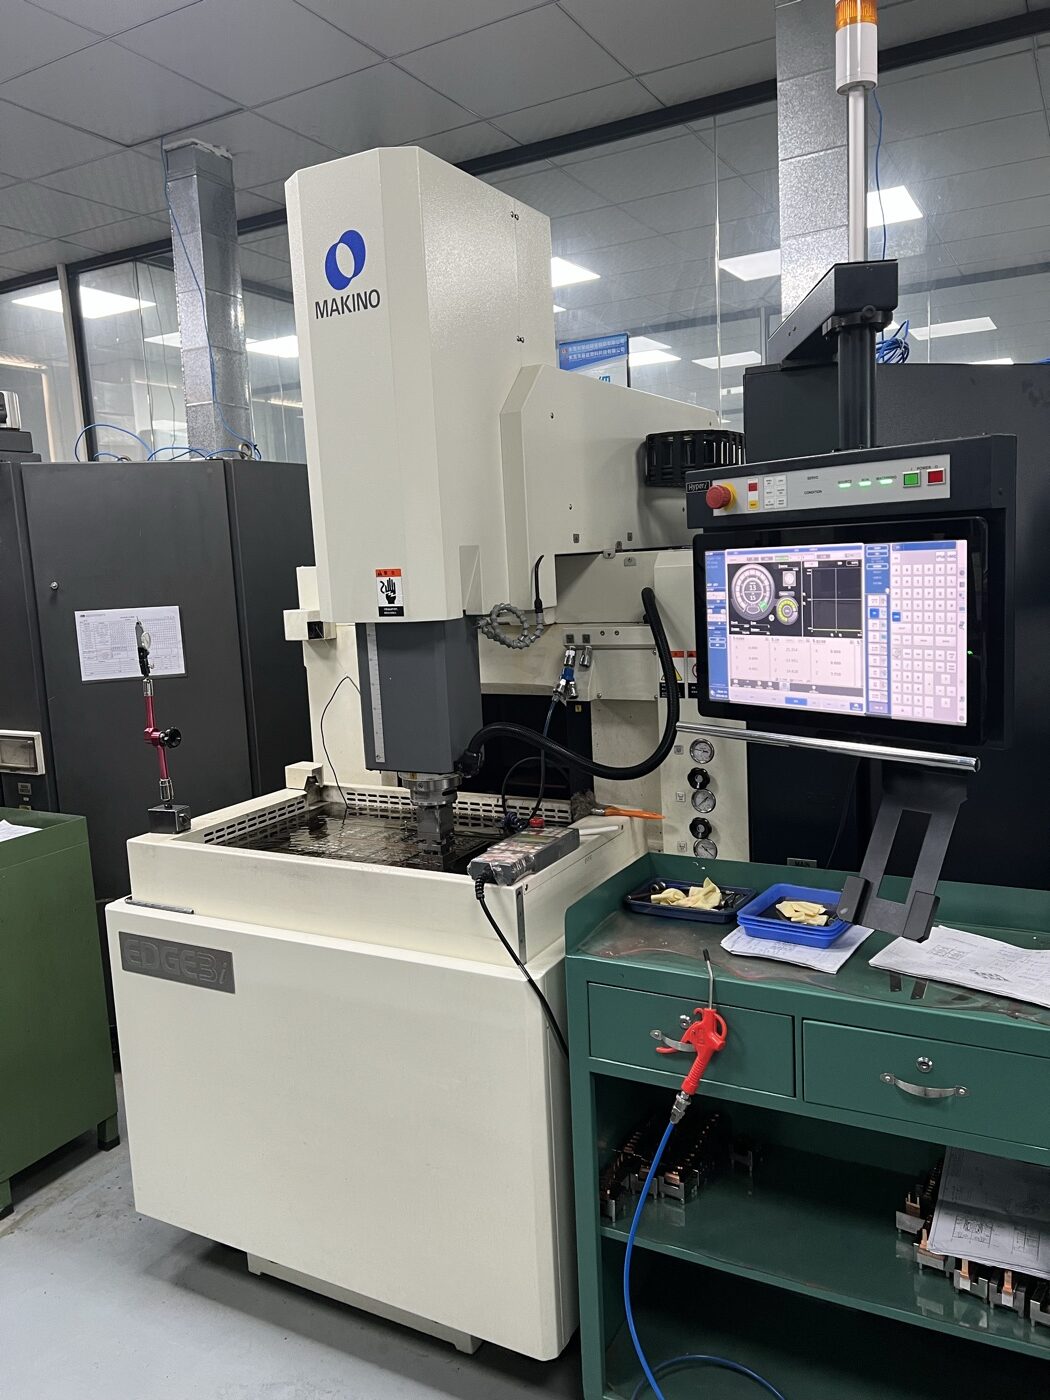
Das passende Verfahren für das Merkmal.
Senkerodieren
Für schwer zugängliche Innenkonturen und tiefe, schmale Details in elektrisch leitfähigen Werkstoffen.
Drahterodieren
Für durchgehende Profile, Schlitze und Konturen. Drahtzugang, Startbohrung und Schnittfolge werden vorab geprüft.
Elektrodenfertigung
Elektrodenstrategie, Werkstoff, Aufmaß und Funkenspalt werden mit der Fertigungsroute abgestimmt.
Vorhandene Fertigungsmittel.
Zu den genannten Maschinen gehören Makino EDGE3S und Sodick AD32LS für das Senkerodieren, GF/Charmilles CUT C 350 und Seibu für das Drahterodieren sowie Jingdiao JDLVM400P für die Elektrodenbearbeitung.
Dokumentierte Prozessreferenzen.
| Verfahren | Referenz | Bearbeitungsbereich |
|---|---|---|
| Senkerodieren | 0,002–0,005 mm | 500 × 350 × 350 mm |
| Drahterodieren | 0,02 mm | 500 × 350 × 260 mm |
Die Angaben sind dokumentierte Prozessreferenzen, keine pauschale Toleranzgarantie. Maßgeblich sind die bestätigte Zeichnung, Geometrie, Werkstoff, Wärmebehandlung, Aufspannung und das vereinbarte Messverfahren.
Elektrode und Werkstück gemeinsam prüfen.
-
Merkmal und Zugang
Geometrie, Bezüge, Bearbeitungszugang und Oberfläche klären.
-
Elektrodenplanung
Material, Bearbeitungsstufen und Aufmaß festlegen.
-
Elektrodenprüfung
Die gefertigte Elektrode vor dem Erodieren prüfen.
-
Erodieren und Endprüfung
Bearbeitungsfolge ausführen und das fertige Merkmal gegen die vereinbarten Bezüge prüfen.
Maschinenbestand und erfasste Genauigkeitsangaben.
| Maschine | Anzahl / Modell | Erfasste Maschinenangabe |
|---|---|---|
| Makino | 3 × EDGE3S | 0,001–0,003 mm |
| Sodick | 2 × AD32LS | 0,002–0,005 mm |
| Seibu | M50B und M35B | 0,001–0,003 mm |
| GF/Charmilles | 2 × CUT C 350 | 0,001–0,003 mm |
| Kunshan Ruijun | 2 Maschinen | Allgemeine Drahtprofile; keine Genauigkeitszahl angegeben |
| Jingdiao | 2 × JDLVM400P | Elektrodenfertigung; keine Genauigkeitszahl angegeben |
Diese Angaben stammen aus der Maschinenübersicht und sind nicht mit einer zugesagten Werkstücktoleranz gleichzusetzen. Für EDM nennt die Prozessübersicht 0,002–0,005 mm; die allgemeine Komponentenübersicht nennt 0,002 mm als Referenz. Der passende Wert wird je Merkmal nach Zeichnungsprüfung bestätigt.
Geometrie und Oberfläche: projektbezogene Grenzwerte.
| Merkmal | Dokumentierter Referenzwert |
|---|---|
| Maximale EDM-Tiefe | 200 mm |
| Kleinster EDM-Innenradius | R 0,01 mm |
| Kleinster angegebener Funkenspalt | 0,002 mm |
| EDM-Oberfläche | Ra 0,1–0,4 µm; abhängig von Parametern und Elektrodenwerkstoff |
| Kleinster angegebener Drahtdurchmesser | 0,1 mm |
| Drahterodierte Oberfläche | Ra 0,3–0,8 µm; abhängig von Schnittfolge und Nachbearbeitung |
Grenzwerte sind getrennte Prozessreferenzen und nicht zwangsläufig gleichzeitig an einem Bauteil erreichbar. Geometrie, Werkstoff, Tiefe, Aufspannung und Prüfverfahren müssen gemeinsam bewertet werden.
Ihr Bauteil. Ihre Zeichnung. Unser nächster Schritt.
Senden Sie die freigegebenen 2D-/3D-Daten, Werkstoff, Härte, kritische Toleranzen, Stückzahl und Wunschtermin. Wir prüfen die Fertigungsroute und klären offene technische Fragen vor dem Angebot.