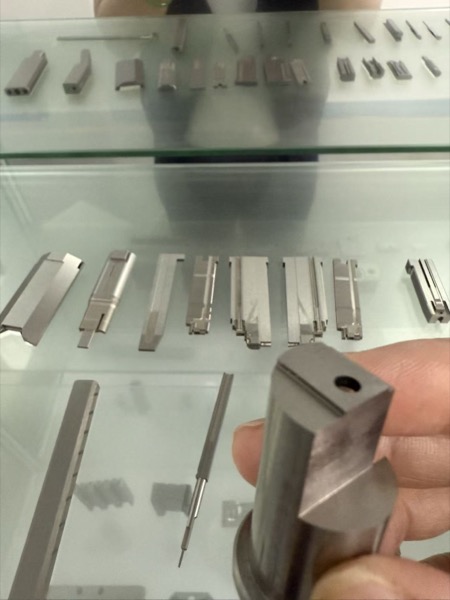
Stempel und Matrize als Paar betrachten.
Profil, Ausrichtung und Schneidspalt beeinflussen Schnittkante und Werkzeugfunktion. Für ein abgestimmtes Paar reichen die Einzelteilzeichnungen allein nicht immer aus: Blechwerkstoff, Dicke, geforderte Kantenqualität und Abnahmekriterien gehören zur Prüfung.
Fertigung und Werkstoffe.
Konturen und Durchbrüche werden durch Drahterodieren hergestellt; Bezugs- und Passflächen werden präzisionsgeschliffen. Werkstoffe wie DC53, SKD11, SKH51 und ASP23 werden nach Verschleiß-, Zähigkeits- und Wärmebehandlungsanforderungen ausgewählt. Die Zielhärte wird auftragsbezogen bestätigt.
Angaben für ein belastbares Angebot.
- Stempel- und Matrizenprofil mit Bezugsflächen
- Blechwerkstoff und Blechdicke
- Schneidspalt: einseitig oder insgesamt eindeutig angeben
- Werkstoff, Zielhärte, Beschichtung und gewünschte Stückzahl
- Bei Folgeverbundwerkzeugen: Streifenbild, Stationen und Pilotierung
- Prüfumfang und gegebenenfalls externe Stanzversuche
Prüfung und externe Arbeitsschritte.
Kontur, Ebenheit, Rechtwinkligkeit und Härte werden nach Vereinbarung geprüft. Stanzversuche und Beschichtungen können bei entsprechender Spezifikation extern koordiniert werden; sie sind nicht automatisch Bestandteil jedes Auftrags.
Ihr Bauteil. Ihre Zeichnung. Unser nächster Schritt.
Senden Sie die freigegebenen 2D-/3D-Daten, Werkstoff, Härte, kritische Toleranzen, Stückzahl und Wunschtermin. Wir prüfen die Fertigungsroute und klären offene technische Fragen vor dem Angebot.